



Ang isang deep groove ball bearing na nabigo sa loob ng unang 1,000 oras nito ay bihirang problema sa bearing. Ito ay karaniwang isang angkop na problema. Magmaneho ng 6205 papunta sa isang baras sa pamamagitan ng pagpindot sa panlabas na singsing at ang mounting force ay dumaan sa mga bola papunta sa mga raceway, na nag-iiwan ng mga brinelling mark na lumalabas bilang ingay bago pa man mapalitan ang grasa.
Kaya kung ano ang nabibilang sa isang mounting kit? Ang mga kagamitan sa pag-mount ng bearing ay nahahati sa apat na gumaganang pamilya: force tool (arbor presses, hydraulic presses, fitting tubes at sleeves), heat tools (induction heater, oil bath at oven), drive at impact tool (dead-blow hammers, impact ring at hydraulic nuts), at mga tool sa pagtanggal (two-jaw at three-jaw pullers, blind pullers at slide hammers). Magdagdag ng dial indicator, feeler gauge at contact thermometer, at maaari mong i-mount at i-verify nang tama ang halos anumang standard bearing.
Maikli lang ang panuntunang nagbubuklod sa kanila: maglapat lang ng puwersa sa singsing na nagdadala ng interference fit, manatili sa ilalim ng limitasyon ng temperatura ng tindig, at kumpirmahin ang resulta sa isang sukat sa halip na isang pakiramdam.
Ano ang Ibinibilang bilang isang Bearing Mounting Tool?
Ang tool sa pag-mount ng bearing ay anumang device na nagpapaupo sa isang bearing na may tamang landas ng puwersa, temperatura at pagkakahanay. Kwalipikado na ang iyong kasalukuyang shop press, kung mayroon kang tamang adapter para sa bore sa harap mo.
| Pamilya ng tool | Pinakamahusay na angkop sa | Karaniwang hanay ng bore | Ang kabiguan ay pinipigilan nito |
|---|---|---|---|
| Arbor press at fitting tube | Cold mounting, light to medium fit | 10 hanggang 80 mm | Brinelling sanhi ng mga suntok ng martilyo |
| Hydraulic press at angkop na manggas | Malamig na pag-mount, mas mabigat na pagkagambala | 30 hanggang 150 mm | Naka-cocked, hindi maayos na upuan |
| Induction heater | Hot mounting, daluyan at malalaking bearings | 50 hanggang 500 mm | Labis na puwersa at nasirang upuan |
| Oil bath o oven | Mainit na pag-mount, mababang volume, simpleng mga bahagi | Anuman | Hindi pantay, walang kontrol na pag-init |
| Hydraulic nut na may oil injection | Ang tapered at mabigat na interference ay akma | 100 mm at mas mataas | Galling sa tapered seats |
| Dalawang panga o tatlong panga na puller | Pag-alis ng mga panlabas na singsing mula sa mga housing | 10 hanggang 100 mm | Pagmamarka sa housing seat |
| Blind puller o slide hammer | Bearings sa bulag o balikat na housings | 10 hanggang 50 mm | Hinila ang panloob na singsing sa mga bola |
Ang mensahe mula sa talahanayan ay mas mahalaga ang adaptor kaysa sa makina. Ang isang katamtamang arbor press na may tamang sukat na fitting tube ay higit sa isang malaking hydraulic press na ginamit na may haba ng pipe.
Cold Mounting: Mga Pindutin, Fitting Tube at Sleeves
Para sa mga butas na hanggang sa humigit-kumulang 80 mm at magkasya ang ordinaryong interference, ang press na may tamang fitting tube ay ang pinakamabilis at pinakaligtas na paraan, at mas mura ito kaysa sa kagamitan sa pag-init.
Dalawang detalye ang magpapasya kung nakakatulong o nakakasama ang press. Ang puwersa ay dapat dumaan sa singsing na aktuwal na masikip: na may interference na magkasya sa inner ring, ang tubo ay pumipindot sa inner ring face; na may angkop na pabahay, pinindot nito ang panlabas na singsing. Ang mukha ng tubo ay dapat ding flat, parallel at sapat na lapad upang takpan ang singsing na balikat nang hindi hinahawakan ang hawla, kalasag o selyo.
Ang pagpapalaki ay kung saan ang mga workshop ay pumutol. Ang isang tubo na masyadong makitid ay nagtutuon ng diin sa isang maliit na banda ng singsing at maaaring ikiling ang tindig; ang isa na masyadong malawak ay pumipindot sa hawla. Suriin ang mga sukat ng hangganan sa teknikal na datos pahina para sa eksaktong serye bago i-machining ang isang hanay ng tubo.
Ang isang simpleng martilyo ay hindi isang kasangkapan sa pag-mount. Ang isang dead-blow hammer na may wastong angkop na manggas ay katanggap-tanggap para sa maliliit na bearings na may magaan na sukat, at ito ay madalas na ang tanging pagpipilian sa site, ngunit ang epekto ay dapat pa ring dumapo nang husto sa masikip na singsing.
Ito ang working environment ng karamihan sa 60 series at 62 series bearings: general industrial duty na may j5 hanggang k5 shaft fit, kung saan ang isang mahusay na ginawang tube set ay sumasaklaw sa karamihan ng mga regular na trabaho sa pag-mount.
 OEM Deep Groove Ball Bearing 60 Series Listahan ng kategorya ng 60-series deep groove ball bearings na may GCr15 rings, multiple seal, accuracy grades at load/speed data para sa regular na pang-industriyang pag-mount. Tingnan ang Produkto →
Mainit na Pag-mount: Mga Induction Heater at Mga Limitasyon sa Temperatura
Ang init ay ang tamang tool kapag ang malamig na pag-mount ay nangangailangan ng labis na puwersa, na sa pagsasanay ay nangangahulugan na umaangkop sa humigit-kumulang 0.05 mm interference o mga butas na higit sa 100 mm.
Ang aritmetika ay simple. Lumalawak ang bearing steel ng humigit-kumulang 0.00115 porsiyento ng diameter nito sa bawat degree Celsius, kaya ang 0.05 mm ng interference sa 100 mm bore ay nangangailangan ng humigit-kumulang 45 degrees C na pagtaas, kasama ang 20 hanggang 30 degrees C na working margin. Karaniwang dumarating ang target malapit sa 70 hanggang 90 degrees C, kumportable sa loob ng ligtas na hanay.
May mga limitasyon ang hanay na iyon. Ang mga standard na bearings ay hindi dapat lumampas sa 120 degrees C, at ang mga sealed o pre-greased bearings ay dapat manatili sa o mas mababa sa 80 degrees C upang mabuhay ang grease at seal elastomer. Ang mga induction heater ay mabilis at pantay na umaabot sa target, at karamihan sa mga unit ay may hawak na nakatakdang temperatura. Ang isang oven o oil bath ay humahawak sa mababang volume ngunit mabagal ang pag-init, at ang isang oil bath ay nag-iiwan ng nalalabi na dapat tanggalin bago mapunta ang bearing.
Huwag gumamit ng bukas na apoy, hot plate o heat gun. Binabago ng lokal na overheating ang init ng ulo ng raceway, at ang pinsala ay hindi nakikita sa sandali ng pag-mount.
Mga Tool sa Pag-alis: Mga Puller, Blind Puller at Hydraulic Nuts
Ang pagbabawas ay sinusunod ang parehong lohika sa kabaligtaran: hawakan at hilahin ang singsing na nagdadala ng interference fit, hindi kailanman humila sa mga gumugulong na elemento.
Para sa shaft fit, gumamit ng bearing separator o split plate sa likod ng inner ring na may two-jaw o three-jaw puller. Para sa isang angkop sa pabahay, ang puller ay kumikilos sa panlabas na singsing. Sa blind o shouldered housings, ang blind puller o slide hammer na may lumalawak na collet ay ang tanging tool na umabot sa panlabas na singsing; kung ang tindig ay hindi gumagalaw, painitin nang katamtaman ang pabahay sa halip na mas malakas na tumama.
Ang malalaking tapered na upuan at heavy fit ay ibang trabaho. Ang mga hydraulic nuts at oil injection ay standard doon dahil inilalapat nila ang kinokontrol na axial force nang walang epekto, at maaaring maitala ang presyon. Ang isang tindig na nakuha sa pamamagitan ng mga bola nito habang inaalis ay dapat ituring bilang scrap.
Pagtutugma ng Tool sa Pagkasyahin at Sukat ng Bore
Ang pagpili ng tool ay sumusunod sa laki at akma kaysa sa ugali. Ang talahanayan sa ibaba ay isang makatwirang panimulang punto para sa mga deep groove ball bearings sa normal na tungkuling pang-industriya.
| Tungkulin at angkop | Paraan ng pag-mount | Paraan ng pagtanggal | Pagpapatunay |
|---|---|---|---|
| Hanggang sa 50 mm bore, j5 hanggang k5 | Arbor press na may angkop na tubo | Separator plate plus puller | Pag-ikot ng kamay, tagapagpahiwatig ng dial |
| 50 hanggang 100 mm bore, k5 hanggang m5 | Hydraulic press o induction heater | Puller na kumikilos sa masikip na singsing | Pagsusuri ng radial runout |
| 100 mm at mas mataas, m5 to n6 | Induction heater sa 70 hanggang 90 degrees C | Hydraulic puller o oil injection | Pagsusuri ng clearance pagkatapos ng paglamig |
| Selyadong o pre-greased bearings | Induction heater sa o mas mababa sa 80 degrees C | Puller, walang pag-init sa itaas 80 degrees C | Makinis na pag-ikot sa pamamagitan ng kamay |
| Thin-section o miniature na serye | Banayad na arbor press, mabagal at parisukat | Blind puller o pagpapalawak ng collet | Pakiramdam ang pagkamagaspang at paglalaro |
Kung saan ang isang tindig ay ginawa sa isang guhit sa halip na isang pahina ng katalogo, ang paraan ng pag-mount ay sumusunod sa pagguhit na iyon: ang akma, ang tigas ng upuan at ang pinahihintulutang temperatura ay nagmumula lahat sa detalye, at ang tooling ay kailangang igalang ang mga ito.
OEM Non-Standard Series Deep Groove Ball Bearings Custom na deep groove ball bearings na ginawa sa mga drawing o sample, na may iba't ibang dimensyon, mga uri ng row, seal at mga opsyon sa miniature flange para sa mga espesyal na kagamitan. Tingnan ang Produkto → Limang Pagkakamali sa Pag-mount na Nagpaikli sa Buhay
Karamihan sa mga tumataas na pinsala ay nagbabalik sa isang maliit na hanay ng mga umuulit na shortcut.
- Maling singsing ang pagmamaneho. Ang puwersang dumaan sa mga bola ay nag-iinit sa mga karerahan sa loob ng ilang segundo, kahit na may malambot na martilyo.
- Pag-init nang walang kontrol. Ang sulo o mainit na plato ay lumilikha ng hindi pantay na temperatura at lokal na sobrang init na nagbabago sa tigas ng raceway.
- Gamit ang lumang bearing bilang driver. Nakikipag-ugnay ito sa maling ibabaw, nagpapadala ng load sa pamamagitan ng mga bola at madalas na naka-jam sa upuan.
- Nilaktawan ang alignment check. Ang isang bearing pinindot sa bahagyang cocked load isang gilid ng raceway at nabigo nang maaga.
- Hindi pinapansin ang natitirang clearance. Suriin muli pagkatapos ng paglamig gamit ang dial indicator; ang isang tindig na nagiging matigas ay na-preload na.
Paano Binabago ng Bearing Mismo ang Tool na Kailangan Mo
Ang disenyo ng tindig ay humuhubog sa toolkit gaya ng ginagawa ng baras. Ang thin-section bearings gaya ng 67, 68 at 69 series ay mas mabilis na uminit at mas madaling ma-distort kaysa sa 60 o 62 series, kaya ang kinokontrol na induction heating ay mas mahalaga kaysa sa heating power, at ang press ay kadalasang mas ligtas kaysa sa impact tool.
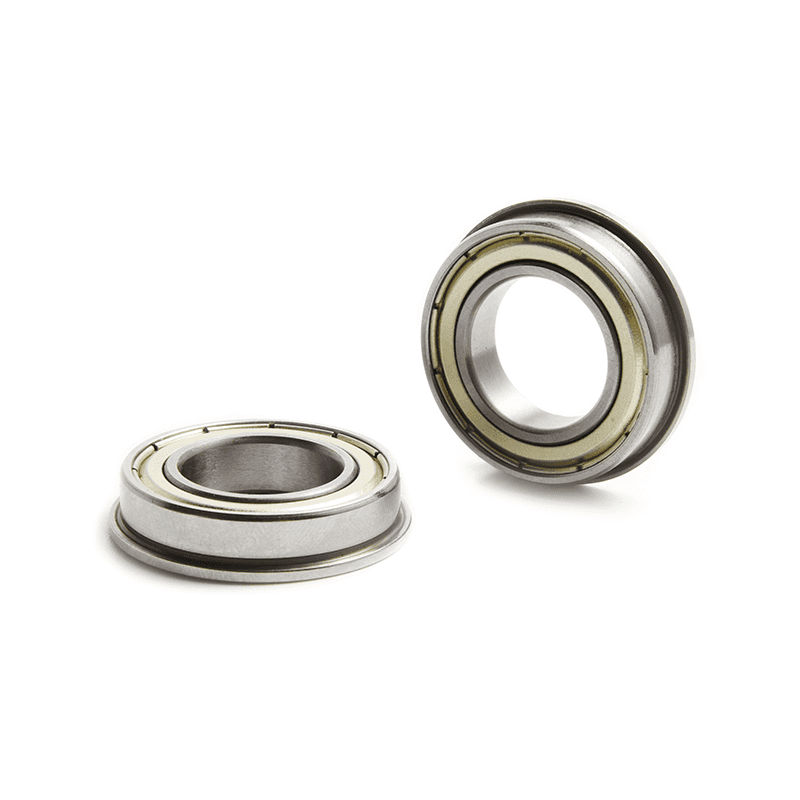
Ang mga flange series bearings sa automation equipment ay nagpapakita kung paano binabago ng isang housing feature ang paraan: ang flange ay matatagpuan sa isang machined recess, kaya ang press na may flat plate ay humahawak ng axial position na mas mahusay kaysa sa anumang gawaing martilyo.
OEM Flange Series Deep Groove Ball Bearings Flanged deep groove ball bearings para sa paghahanap sa mga machined recesses, na may small-bore shielded at open variants, GCr15 rings at maramihang clearance grades. Tingnan ang Produkto → Ang mga miniature MR series bearings ay halos walang mounting force at nabibilang sa isang magaan, well-aligned arbor press. Ang mga malalaking bearings ay bihirang mabigo dahil ang tool ay masyadong maliit; nabigo sila dahil ang tool ay inilapat sa maling singsing.
FAQ: Nagsasanay sa Pagdala ng Mga Tool sa Pag-mount
Maaari ba akong mag-mount ng isang tindig gamit ang isang martilyo?
Tanging may tamang impact ring o fitting sleeve sa isang light fit. Ang direktang suntok ng martilyo sa isang singsing, at anumang suntok na dumaan sa mga bola, ay makakasira sa bearing kahit na mukhang maayos ito pagkatapos.
Kailangan ko ba ng induction heater, o sapat na ba ang oven?
Hinahawakan ng oven ang mababang volume at simpleng akma, ngunit mabagal at hindi pantay ang pag-init nito. Para sa paulit-ulit na paggawa, ang induction heater na may setpoint ng temperatura ay nagbibigay ng pare-parehong mga resulta at pinoprotektahan ang grasa at seal.
Gaano kainit ang sobrang init para sa isang tindig?
Manatili sa o mas mababa sa 120 degrees C para sa standard bearings at 80 degrees C para sa mga selyadong o pre-greased na uri. Kumpirmahin gamit ang isang contact thermometer sa halip na sa pamamagitan ng pagpindot.
Ano ang pinaka-underrated mounting tool?
Isang angkop na tubo na may sukat sa masikip na singsing, na sinusundan ng isang dial indicator. Magkasama nilang pinipigilan ang higit pang mga pagkabigo sa tindig kaysa sa anumang pag-upgrade ng pindutin.
Ang pag-mount ay isang masusukat na proseso, hindi isang bagay ng puwersa at pakiramdam. Itugma ang tool sa ring, igalang ang mga limitasyon sa temperatura, at i-verify ang resulta bago tumakbo ang makina. Iyon ang buong pamamaraan, at ito ang pinakamurang trabahong mapagkakatiwalaan na magagamit sa anumang pagawaan.
Ang isang bearing na nakaupo nang tama sa unang pagkakataon ay lalampas sa tatlo na idiniin ng hula.





Makipag-ugnayan sa Amin